
Noticias de la industria
 Oct 29, 2026
 Publicado por Administrador
Anodizado o recubrimiento en polvo: cómo elegir el tratamiento superficial adecuado para piezas de aluminio de precisión
Por qué el tratamiento de superficies decide el rendimiento de las piezas de aluminio de precisión
Las piezas de aluminio de precisión rara vez fallan debido únicamente a la aleación base. En la mayoría de las fallas en el campo, la capa superficial es el punto débil: un acabado que se pela con la vibración, se desgasta en una interfaz deslizante o se corroe después de unos meses de niebla salina o almacenamiento húmedo. Para los ingenieros y equipos de compras, el tratamiento de la superficie es una decisión funcional fundamental que determina la durabilidad, el comportamiento eléctrico, la precisión dimensional y el costo total. No es una ocurrencia cosmética de último momento.
Dos procesos dominan el mercado de componentes de aluminio utilizados en electrónica automotriz, robots industriales y vehículos aéreos no tripulados: anodizado y recubrimiento en polvo. Ambos protegen el aluminio de manera efectiva, pero funcionan de maneras fundamentalmente diferentes. La anodización genera una capa de óxido a partir del propio metal, mientras que el recubrimiento en polvo une una capa de polímero a la superficie. Elegir el incorrecto puede provocar desgaste prematuro, conflictos de tolerancia, roscas bloqueadas o un aumento inesperado del presupuesto una vez que las muestras ya han sido mecanizadas.
Esta guía compara ambos procesos desde una perspectiva práctica de abastecimiento. Explica cómo funciona cada uno, dónde funciona bien, cómo la elección afecta las tolerancias estrictas, qué impulsa el costo y cómo adaptar el tratamiento a las condiciones operativas reales. El objetivo es ayudarle a especificar un acabado para su piezas de aluminio desde la primera revisión del dibujo en lugar de descubrir problemas durante la validación.
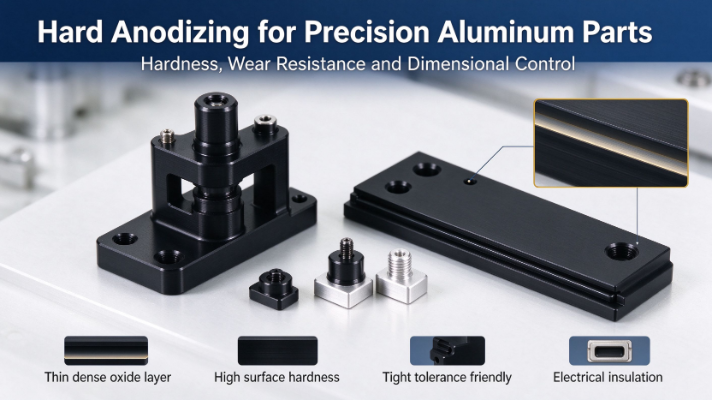
Respuesta rápida: El anodizado suele ser la mejor opción para superficies funcionales de tolerancia estricta, aislamiento eléctrico y resistencia al desgaste. Generalmente se prefiere el recubrimiento en polvo para una protección espesa y uniforme en piezas orientadas al exterior y para requisitos fuertes de color y textura.
Cómo funciona el anodizado de aluminio y dónde encaja
El principio electroquímico
La anodización es un proceso electroquímico en el que la pieza de aluminio actúa como ánodo en un baño de electrolito ácido. Bajo corriente, voltaje y temperatura controladas, el oxígeno se combina con el aluminio en la superficie para formar una capa porosa de óxido de aluminio. Esta película es parte del metal base en lugar de un recubrimiento separado, por lo que no se desprende en el sentido convencional. Luego, los poros se pueden sellar o rellenar con tinte para lograr una amplia gama de colores y un mejor rendimiento frente a la corrosión. Debido a que la película crece a partir del sustrato, la adhesión es excelente y el proceso se adapta a piezas que deben mantener intactos sus bordes, roscas y geometría mecanizada.
Tipos comunes de componentes de precisión.
- Anodizado estándar tipo II: Una película relativamente delgada que ofrece buena apariencia, una amplia gama de colores teñibles y una protección confiable contra la corrosión. Es la opción habitual para carcasas orientadas al consumidor y soportes de uso general.
- Anodizado duro tipo III: Una película más gruesa y densa con alta dureza, adecuada para superficies deslizantes, características de guía, interfaces de actuadores y piezas expuestas a fricción repetida.
Puntos fuertes de los componentes de aluminio de precisión
- Excelente adherencia, porque la película crece desde el sustrato en lugar de asentarse encima de él.
- Alta dureza superficial y resistencia al desgaste, especialmente con anodizado duro.
- Buena resistencia a la corrosión en la mayoría de ambientes interiores y moderadamente agresivos.
- Una película delgada que preserva tolerancias dimensionales estrictas cuando el crecimiento se compensa adecuadamente.
- Aislamiento eléctrico superficial, que es útil para funciones de montaje y diseño de conexión a tierra.
- Una textura metálica con una apariencia limpia y consistente en superficies mecanizadas.
Limitaciones para planificar
- Los acabados teñidos pueden desvanecerse bajo una exposición prolongada a los rayos UV, por lo que no son ideales para uso exterior a largo plazo.
- La cobertura puede ser desigual en cavidades profundas y esquinas internas afiladas, donde el flujo de electrolito está restringido.
- La consistencia del color se vuelve más difícil de controlar en geometrías complejas y lotes de aleaciones mixtas.
- El proceso no puede ocultar porosidades, rayones o marcas de mecanizado. Tiende a revelarlos.
El anodizado duro merece una mención especial para trabajos de precisión. La película crece en parte hacia la superficie original y en parte hacia afuera, por lo que las dimensiones cambian en ambos lados de la pieza. Los planos deben tener en cuenta este crecimiento en diámetros críticos, características roscadas y áreas de ajuste a presión. De lo contrario, una pieza correctamente mecanizada aún puede quedar fuera de la tolerancia una vez terminada.
Recubrimiento en polvo para piezas de aluminio: proceso y puntos fuertes
Cómo se construye el revestimiento
El recubrimiento en polvo aplica un polvo de polímero seco y finamente molido a la superficie de aluminio mediante carga electrostática, de modo que las partículas sean atraídas uniformemente hacia la parte conectada a tierra. Luego, la pieza recubierta ingresa a un horno de curado, donde el polvo se funde, fluye y se reticula químicamente formando una película continua. Debido a que ningún solvente se evapora durante el curado, el proceso produce bajas emisiones volátiles en comparación con muchos sistemas de recubrimiento líquido. El resultado es una capa gruesa y uniforme que oculta pequeñas imperfecciones de la superficie y proporciona una fuerte barrera protectora contra la humedad y la sal.
Principales ventajas para los componentes de aluminio
- Resistencia superior a la corrosión, particularmente para servicios al aire libre y con alta humedad.
- Amplia gama de colores mate, brillantes, texturizados y efecto metalizado con apariencia uniforme.
- Una película más espesa que cubre visualmente pequeñas imperfecciones y ligeras marcas de mecanizado.
- Buena resistencia al impacto y resistencia al desconchado durante la manipulación.
- Bajas emisiones volátiles y un perfil ambiental generalmente favorable.
Limitaciones a considerar
- La estructura del recubrimiento es mucho más gruesa, lo que puede hacer que los ajustes críticos salgan de la tolerancia si no se planifica en el diseño.
- La piel de naranja, las inclusiones de polvo y la acumulación de bordes son más probables en esquinas afiladas y perfiles complejos.
- Las superficies funcionales ultra estancas, como las superficies de sellado y los orificios de precisión, suelen estar ocultas o excluidas.
- La dureza de la superficie es menor que la del anodizado duro, por lo que el recubrimiento es más fácil de rayar en contacto deslizante.
Comparación de rendimiento en paralelo
La siguiente tabla resume cómo se comportan los dos procesos en las propiedades que con mayor frecuencia impulsan las decisiones de especificación. Las calificaciones son relativas y dependen de la aleación, la especificación de la película, la calidad del sellado y el sistema de resina, por lo que deben confirmarse con sus propios requisitos de prueba.
| Propiedad | Anodizado | Recubrimiento en polvo |
|---|---|---|
| Resistencia a la corrosión | Bueno, mejorado con un sellado adecuado. | Excelente, especialmente en condiciones saladas o húmedas. |
| Resistencia al desgaste y al rayado | Muy alto con anodizado duro, moderado con Tipo II | Los rayones moderados y profundos pueden exponer el metal base. |
| Aislamiento electrico | Fuerte, la capa de óxido es un aislante. | Bueno, depende del espesor de la película y de la calidad del curado. |
| Impacto de la tolerancia dimensional | Pequeño a moderado, el crecimiento debe compensarse | Mayor acumulación, puede exceder tolerancias estrictas |
| Estabilidad UV | Limitado para acabados teñidos, mejor para películas transparentes selladas | Bueno con sistemas de poliéster o poliuretano de calidad. |
| Apariencia | Aspecto metálico con colores translúcidos. | Opacos, amplia gama de acabados mate, brillante y texturizados. |
| Resistencia química | Bueno contra productos químicos suaves, más débil en medios alcalinos fuertes. | Bueno, varía según el sistema de resina. |
| Temperatura máxima de trabajo | Regido principalmente por la estabilidad de la aleación y el óxido. | Generalmente limitado por la resina, a menudo por debajo de 150 grados Celsius para sistemas estándar |
| Viabilidad de reparación | Difícil, las piezas suelen ser desmontadas y reprocesadas | Es posible con retoques, pero la combinación de colores es un desafío |
Impacto de la tolerancia dimensional
La tolerancia dimensional es el área donde la elección es más importante para las piezas de precisión. Una película anódica delgada Tipo II tiene un pequeño efecto en la mayoría de las características, pero el anodizado duro y el recubrimiento en polvo agregan un espesor mensurable que debe restarse del diseño nominal. Un error común es mecanizar hasta el tamaño del dibujo final y luego descubrir que la pieza terminada ya no se ajusta a su componente coincidente. Los proyectos bien gestionados indican si cada dimensión se mide antes o después del tratamiento de la superficie y enmascaran las superficies funcionales en consecuencia.
Escenarios de aplicación en componentes de automoción, robótica y vehículos aéreos no tripulados
Cada industria plantea una combinación diferente de exigencias a las superficies de aluminio. El acabado correcto depende menos de la reputación general y más de dónde se asienta la pieza, qué la toca y cuánto tiempo debe sobrevivir. Los siguientes escenarios reflejan patrones de proyectos comunes.
Piezas de aluminio de precisión para automóviles.
Las carcasas de cámaras, los soportes de sensores y los disipadores de calor enfrentan requisitos divididos. Las molduras interiores y las cubiertas decorativas se benefician del anodizado Tipo II o del recubrimiento en polvo de textura fina para su apariencia. Las piezas estructurales y adyacentes al tren motriz a menudo necesitan un anodizado duro en las caras de contacto y un revestimiento resistente a la corrosión en las superficies expuestas. Los soportes de sensores también requieren dimensiones estables, por lo que la construcción del recubrimiento debe confirmarse con la interfaz de montaje antes del lanzamiento. En los programas automotrices, un acabado que pasa la prueba de niebla salina pero que desplaza el soporte del sensor unas décimas de milímetro sigue siendo una pieza fallida.
Componentes de aluminio para robots industriales.
Las carcasas de juntas, las piezas efectoras finales y los marcos de montaje funcionan en talleres donde la niebla de aceite, las salpicaduras de refrigerante y la manipulación frecuente son normales. Las interfaces deslizantes y giratorias favorecen el anodizado duro debido a su resistencia al desgaste y bajo riesgo de descamación. Los marcos estructurales que nunca son tocados por las piezas acopladas pueden usar recubrimiento en polvo para lograr tolerancia química y facilitar la limpieza. Los requisitos de aislamiento en los puntos de montaje de componentes electrónicos a menudo hacen que las superficies anodizadas encajen de forma natural, porque la capa de óxido evita el contacto eléctrico involuntario.
Estructura y piezas estructurales de aluminio para UAV y drones.
Los marcos de los drones combinan exposición al aire libre, vibración, luz solar y presión constante para mantener el peso bajo. El recubrimiento en polvo proporciona una fuerte protección en exteriores y una clara identidad de color para las carcasas de los aviones, mientras que el anodizado se adapta a las uniones de los brazos de precisión y a las interfaces de sujeción que necesitan ajustes estables. El anodizado teñido es una mala opción para uso exterior iluminado por el sol a largo plazo porque el color puede cambiar con el tiempo. Ambos procesos agregan masa, por lo que la construcción de la película debe considerarse en el presupuesto de peso así como en la tolerancia.
| Escenario | Áreas de piezas típicas | Acabado recomendado |
|---|---|---|
| Adornos interiores para automóviles | Cubiertas decorativas, soportes para paneles. | Anodizado tipo II or textured powder coating |
| Sensores automotrices y piezas estructurales. | Soportes de sensores, disipadores de calor, rutas de carga | Anodizado duro en caras funcionales, revestimiento en áreas expuestas |
| Articulaciones de robots y piezas móviles. | Carcasas, guías deslizantes, interfaces de actuador | Anodizado duro |
| Marcos y recintos para robots. | Marcos de montaje, armarios, cubiertas. | Recubrimiento en polvo |
| Proyectiles de aviones UAV | Cubiertas exteriores, paneles estructurales expuestos. | Recubrimiento en polvo with outdoor-rated resin |
| Juntas de precisión para vehículos aéreos no tripulados | Articulaciones de brazos, interfaces de fijación | Anodizado with masking on fit surfaces |
Desglose de la diferencia de costos
El coste del tratamiento de superficies depende de algo más que el precio por centímetro cuadrado. La configuración, el trasiego, el enmascaramiento y el retrabajo a menudo representan una parte mayor del presupuesto final que la química misma, especialmente para lotes pequeños de piezas de precisión. Comprender estos factores ayuda a los compradores a hacer mejores preguntas antes de comparar las cotizaciones de los proveedores.
Factores que afectan el costo de anodizado.
- Complejidad de las piezas, incluidos agujeros profundos, canales internos y esquinas afiladas que complican el flujo de electrolitos.
- Especificación de la película, ya que el anodizado duro requiere un tiempo de proceso más largo y un control del baño más estricto que el Tipo II.
- Requisitos de color, porque el teñido agrega pasos al proceso y comprobaciones de consistencia.
- Enmascaramiento de orificios roscados, superficies de sellado y áreas de contacto eléctrico.
- La cantidad del pedido y la consistencia del lote, que determinan la eficiencia con la que se pueden cargar los racks.
Factores que afectan el costo del recubrimiento en polvo
- Espesor de la capa objetivo y la cantidad de capas necesarias para una cobertura uniforme.
- Pretratamiento standard, which affects adhesion and therefore how reliable the finish will be in service.
- Colores personalizados o efectos especiales, que suelen tener cantidades mínimas de pedido.
- Métodos de enmascaramiento y trasiego, especialmente para piezas con muchas características pequeñas.
Como tendencia general, el recubrimiento en polvo tiende a ser económico para carcasas simples más grandes donde la cobertura y la apariencia importan más que las dimensiones reducidas. La anodización suele ser más eficaz para piezas pequeñas y de alta precisión donde la película es delgada y la superficie es funcional en lugar de decorativa.
El costo oculto de elegir el proceso equivocado
El tratamiento superficial más caro es el que hay que rehacer. Especificar el proceso incorrecto puede provocar muestras rechazadas, dimensiones reelaboradas, retrasos en la producción y validación fallida. Un aumento modesto en el costo inicial de acabado suele ser pequeño en comparación con el impacto programado de un acabado que no cumple con los objetivos de tolerancia o durabilidad. En muchos programas, un lote de prototipos rechazado cuesta más que todo el presupuesto de acabado para el primer año de producción.
Cómo elegir entre anodizado y recubrimiento en polvo
La selección de un acabado se vuelve más sencilla cuando la decisión está ligada a la función de cada superficie y no a la pieza en su conjunto. Muchos componentes necesitan más de un tratamiento y las mejores especificaciones suelen reflejar esa realidad.
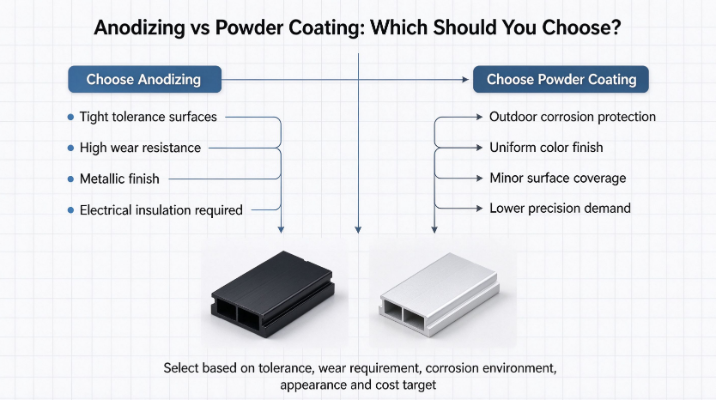
Elija anodizar cuando
- La superficie debe mantener tolerancias estrictas y el espesor de la película debe ser pequeño.
- La resistencia al desgaste es crítica, particularmente para superficies deslizantes, giratorias o en contacto repetido.
- Se desea un aspecto metálico y la pieza es principalmente interior o protegida.
- Se necesita aislamiento eléctrico de superficie en las funciones de montaje o acoplamiento.
- Se espera una fuerte fricción o contacto abrasivo, en cuyo caso el anodizado duro es la especificación adecuada.
Elija recubrimiento en polvo cuando
- La protección contra la corrosión en exteriores y la uniformidad del color a largo plazo son las principales prioridades.
- La apariencia estética y la textura impulsan el diseño.
- Las imperfecciones menores de la superficie deben cubrirse visualmente en lugar de revelarse.
- Las tolerancias críticas se aplican sólo a unas pocas superficies que se pueden enmascarar, mientras que el resto de la pieza puede aceptar una construcción adicional.
Otras opciones que merecen una breve mención
Los recubrimientos electrolíticos, los sistemas de e-coat y las películas secas a base de PTFE también pueden satisfacer necesidades específicas como resistencia química o baja fricción. Por lo general, se seleccionan para requisitos específicos y no como alternativas de uso general. El tratamiento dual, como el anodizado duro en las caras funcionales combinado con recubrimiento en polvo en las superficies exteriores, es común en proyectos automotrices y de robótica exigentes y, a menudo, ofrece el mejor equilibrio general.
Consejo de enmascaramiento: Defina zonas de enmascaramiento en el dibujo para orificios roscados, superficies de sellado, contactos de tierra y diámetros de ajuste a presión. Las indicaciones claras evitan el recubrimiento no planificado en áreas que deben permanecer desnudas o dentro de una banda dimensional estrecha.
Errores comunes que cometen los compradores
- Ignorar el espesor del recubrimiento en la planificación de tolerancias. El dibujo muestra las dimensiones desnudas, pero a la pieza terminada se le ha añadido una película. Defina si las dimensiones se aplican antes o después del tratamiento.
- Especificación de anodizado duro para piezas solo cosméticas. El anodizado duro agrega costos y tiempo de proceso sin beneficio cuando la pieza nunca sufre desgaste ni contacto deslizante.
- Uso de anodizado teñido para uso exterior a largo plazo. La exposición a los rayos UV puede desteñir las películas teñidas, lo cual es un problema común en las carcasas de drones iluminados por el sol y en los componentes exteriores de automóviles.
- Saltarse el tratamiento previo adecuado. Los aceites, óxidos y residuos de manipulación reducen la adhesión del recubrimiento en polvo y afectan la uniformidad de la película anódica, lo que provoca descamación o resultados irregulares.
- No comunicar los requisitos de enmascaramiento. Sin instrucciones claras, las roscas pueden llenarse de revestimiento y las superficies de contacto pueden perder conductividad o ajuste.
Evitar estos cinco errores a menudo es más importante que elegir el acabado perfecto, porque la mayoría de las fallas superficiales en piezas de aluminio de precisión provienen de brechas de comunicación más que de la química misma.
Conclusión: hacer coincidir el acabado con el trabajo
No existe un tratamiento superficial universal para el aluminio. El anodizado es la opción más sólida para un rendimiento funcional de precisión, incluidas tolerancias estrictas, resistencia al desgaste y aislamiento eléctrico. El recubrimiento en polvo es la opción más fuerte para una protección sólida contra la corrosión, un color uniforme y una cobertura visual en las superficies expuestas. En muchos proyectos reales, el mejor resultado se consigue combinando ambos procesos en diferentes zonas de una misma pieza.
El enfoque más confiable es definir superficies funcionales, características críticas de tolerancia, exposición ambiental y requisitos de apariencia antes de elegir el proceso. Compartir planos, indicaciones de tolerancia y condiciones de trabajo con su fabricante con anticipación permite planificar el tratamiento de la superficie junto con el mecanizado o el conformado. Para proyectos construidos sobre componentes de aluminio forjado en frío o carcasas mecanizadas con precisión, esta coordinación temprana suele ser la diferencia entre un lanzamiento sin problemas y revisiones costosas.
Preguntas frecuentes
P1: ¿El anodizado cambia las dimensiones de una pieza de aluminio?
Sí. La anodización hace que la capa de óxido crezca en parte hacia la superficie y en parte hacia afuera, por lo que las dimensiones cambian en ambos lados. Las películas de tipo II son delgadas y generalmente tienen un efecto pequeño, mientras que el anodizado duro agrega más crecimiento. Los dibujos deben especificar si las dimensiones se aplican antes o después del tratamiento y deben compensar el crecimiento de la película en características críticas.
P2: ¿El recubrimiento en polvo es adecuado para piezas de aluminio de tolerancia estricta?
Se puede utilizar, pero sólo cuando el espesor del revestimiento esté previsto en el diseño o se enmascaren superficies críticas. El recubrimiento en polvo agrega una película más gruesa que el anodizado, por lo que generalmente es más adecuado para carcasas, cubiertas y marcos que para orificios de precisión, caras de sellado o diámetros de ajuste a presión.
P3: ¿Qué acabado es mejor para piezas exteriores de automóviles o drones para exteriores?
Recubrimiento en polvo with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
P4: ¿Cuándo vale la pena el costo adicional del anodizado duro?
Vale la pena especificar el anodizado duro cuando la superficie experimenta contacto deslizante, fricción repetida, abrasión o alto desgaste durante su vida útil. Para piezas o componentes cosméticos que nunca entran en contacto con otras superficies, el anodizado tipo II o el recubrimiento en polvo suelen ser la opción más económica.
P5: ¿Qué información debo enviar al fabricante antes de elegir un tratamiento de superficie?
Comparta los dibujos con indicaciones de tolerancia, una lista de superficies funcionales y cosméticas, el entorno operativo esperado, la vida útil requerida, cualquier necesidad de aislamiento eléctrico o conexión a tierra y los requisitos de enmascaramiento para roscas y áreas de contacto. Esta información permite al fabricante recomendar un acabado y planificar los pasos del proceso con precisión.

-
Número de teléfono
+86-0572-2210226Número de teléfono
+86-13819283977 +86-13655726561 +86-13567228000Dirección
Edificio B, Parque Industrial de Innovación y Emprendimiento, No. 288, Yansan Road, Ciudad de Huzhou, Provincia de Zhejiang, ChinaCódigo QR
-
Enlaces rápidos
Inicio Productos Sobre nosotros Capacidades Industrias Noticias Contáctenos -
Explorar
Carcasa de cámara de aluminio del vehículo Extrusión en frío de aluminio Piezas de forja en frío de aluminio -
no dude en contactarnos