
Noticias de la industria
 Oct 23, 2026
 Publicado por Administrador
¿Cuáles son los beneficios de los componentes de aleación de aluminio mecanizados por CNC y cuándo tiene más sentido un proceso híbrido?
Por qué los ingenieros están reconsiderando el mecanizado de aluminio
La aleación de aluminio se ha convertido en el material predeterminado para piezas mecánicas, automotrices, electrónicas e industriales de precisión. Combina peso ligero, buena conductividad térmica, resistencia a la corrosión y una maquinabilidad que pocos metales pueden igualar. Sin embargo, la verdadera pregunta para la mayoría de los compradores no es si utilizar aluminio, sino cómo fabricar la pieza. La fundición a presión, el mecanizado CNC completo y la extrusión en frío seguidos de un trabajo CNC secundario ofrecen cada uno un equilibrio diferente de costo, precisión y resistencia, y elegir la ruta incorrecta puede agregar semanas a un proyecto o agregar costos innecesarios a cada unidad.
Esta guía analiza los beneficios de componentes de aleación de aluminio mecanizados cnc , las situaciones en las que el mecanizado puro es la decisión correcta y el punto en el que una ruta híbrida basada en el conformado en frío y el acabado CNC crea un caso de negocio más sólido. El objetivo es práctico: brindar a los ingenieros de diseño y a los equipos de abastecimiento un marco que puedan aplicar al siguiente dibujo que llegue a su escritorio.
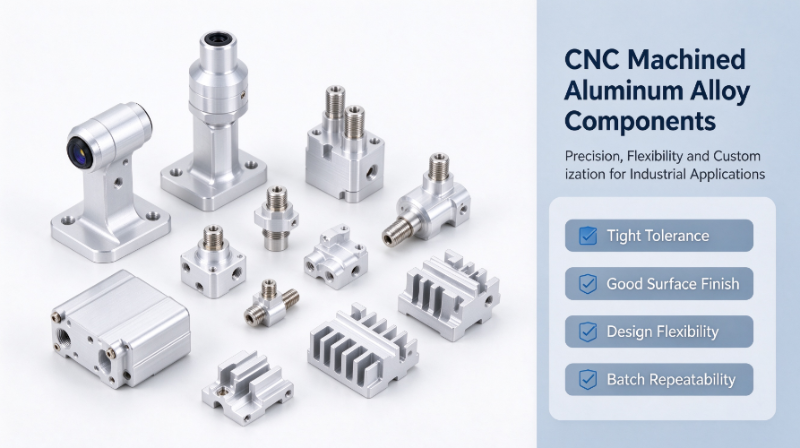
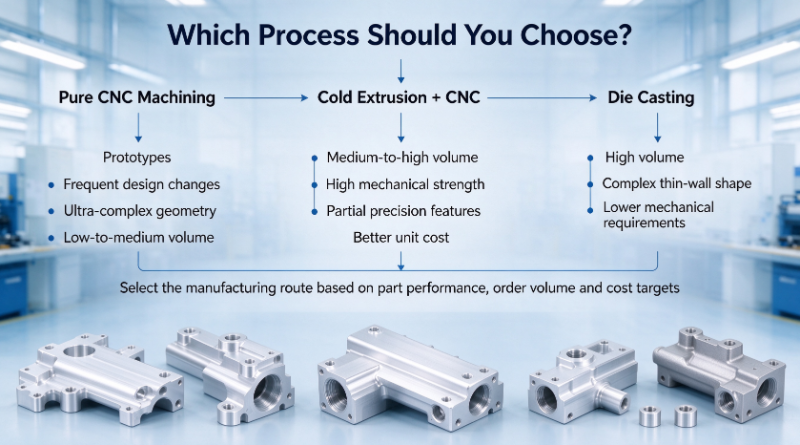
Fuente de la imagen: generada por IA solo con fines ilustrativos.
Conclusión clave: el mecanizado CNC puro gana en flexibilidad y tolerancia estricta, mientras que un proceso híbrido gana cuando el volumen crece y la pieza mantiene un cuerpo principal relativamente simple.
Lo que define a los componentes de aleación de aluminio mecanizados por CNC
Los componentes de aleación de aluminio mecanizados por CNC son piezas cortadas a partir de barras sólidas, placas o material preformado mediante equipos de fresado, torneado, taladrado y roscado controlados por computadora. El programa define cada trayectoria, por lo que un conjunto de dibujos puede convertirse en una pieza terminada sin necesidad de herramientas construidas específicamente para esa geometría. Esta es la razón por la que el proceso se utiliza tan ampliamente para piezas de precisión de aluminio CNC personalizadas, especialmente cuando los diseños aún están evolucionando.
Grados de aluminio comunes
La selección de calidad controla la resistencia, la maquinabilidad y las opciones de acabado. Los grados siguientes cubren la mayoría de las solicitudes de piezas mecanizadas.
| aleación | Carácter de fuerza | maquinabilidad | Uso típico |
|---|---|---|---|
| 6061 | Buena resistencia, soldable. | Muy bueno | Marcos, soportes, carcasas. |
| 6063 | Resistencia moderada, acabado liso. | bueno | Cajas visibles, disipadores de calor. |
| 7075 | Alta resistencia | bueno | Piezas estructurales y de alta carga. |
| 2024 | Alta resistencia a la fatiga | Feria | Accesorios cargados por fatiga |
Formas de piezas típicas
El aluminio mecanizado se utiliza para una amplia gama de geometrías. Los más comunes incluyen:
- Carcasas y cubiertas que protegen la electrónica o los sensores.
- Soportes y placas de montaje para sistemas de automoción y automatización.
- Conectores, adaptadores y accesorios para fluidos con superficies de sellado precisas
- Disipadores de calor con geometría de aletas finas y superficies de contacto planas
- Estructuras de sensores que deben mantener los datos críticos dentro de límites estrictos
Fuente de la imagen: generada por IA solo con fines ilustrativos.
Beneficios principales de los componentes de aleación de aluminio mecanizados por CNC
Las ventajas del mecanizado de aluminio no se limitan a una característica. Se manifiestan en precisión, acabado, calidad del material, flexibilidad de diseño y consistencia de lotes. Cada beneficio importa de manera diferente según la etapa del proyecto y el volumen.
Precisión dimensional y tolerancia estricta
Los centros de mecanizado modernos de tres y cinco ejes mantienen habitualmente las características críticas en aproximadamente 0,01 mm. Las dimensiones cortas y estables pueden ser más ajustadas cuando la fijación y la temperatura están bien controladas. Debido a que la ruta de corte está definida por software, se pueden producir cavidades profundas, paredes delgadas y contornos complejos sin los ángulos de salida o las líneas de separación que limitan las alternativas moldeadas o fundidas.
Acabado superficial y flexibilidad posterior al tratamiento
El aluminio mecanizado acepta una amplia gama de acabados. El anodizado añade resistencia a la corrosión y dureza de la superficie, el pulido con chorro de arena proporciona un aspecto mate uniforme, el recubrimiento en polvo proporciona color y protección contra el desgaste, y la pasivación química mantiene las superficies adecuadas donde la conductividad es importante. Una superficie mecanizada limpia generalmente necesita menos retoques antes de anodizarse, lo que ayuda a mantener el color y la apariencia consistentes en todo el lote.
Integridad del material sin defectos de fundición
Debido a que la pieza está cortada de material forjado, no presenta porosidad, cavidades de contracción ni bolsas de gas que pueden formarse durante la solidificación. Esto es importante para carcasas de presión, colectores de fluido y soportes cargados por fatiga. El material forjado también ofrece una estructura de grano predecible, lo que simplifica la verificación de resistencia y reduce el riesgo de fugas descubiertas tarde en las pruebas.
Libertad de diseño para prototipos y volúmenes reducidos
Cambiar una pieza mecanizada significa editar un programa en lugar de volver a trabajar un molde de acero. Una ejecución de prototipo puede pasar del dibujo a las muestras terminadas en días, mientras que el desarrollo de herramientas para fundición o conformado a menudo lleva muchas semanas y una importante inversión inicial. Para productos aún en validación, esta velocidad permite a los equipos de ingeniería probar varias geometrías antes de comprometerse con una ruta de producción.
Repetibilidad para lotes pequeños y medianos
Con fijaciones estables, programas documentados e inspección durante el proceso, el mecanizado ofrece resultados consistentes en lotes de cientos o unos pocos miles de piezas. El monitoreo estadístico de dimensiones clave detecta tempranamente el desgaste de las herramientas, por lo que la calidad se mantiene sin el gran costo fijo que requieren los procesos de gran volumen.
Donde el mecanizado CNC puro alcanza sus límites
El mecanizado puro no es la respuesta para todas las piezas de aluminio. Su principal limitación es la eficiencia material. El proceso comienza a partir de un bloque más grande que la pieza terminada, y cada porción de ese bloque fuera de la geometría final se convierte en virutas. En piezas con una gran eliminación de material, la proporción entre el stock comprado y la pieza terminada puede ser alta, lo que aumenta tanto el costo del material como el tiempo de la máquina.
- Desperdicio de material: una gran parte del stock comprado puede terminar como astillas en piezas con una remoción profunda y pesada.
- Tiempo de ciclo: el desbaste de grandes volúmenes ocupa la capacidad del CNC y reduce el rendimiento
- Costo unitario: en volúmenes medianos y altos, el tiempo de mecanizado por pieza rara vez cae lo suficiente como para compensar la geometría libre de complejidad que podría formarse de manera más económica.
El siguiente cuadro muestra rangos ilustrativos de la cantidad del material comprado que normalmente termina en la pieza terminada según diferentes rutas. Los valores reales dependen en gran medida de la geometría.
Rangos ilustrativos de la proporción de material comprado que termina en la pieza terminada.
Cold Extrusion Plus CNC: un enfoque híbrido
La ruta híbrida utiliza extrusión en frío o forjado en frío para formar una forma casi neta. El cuerpo principal, las protuberancias y la geometría básica se forman a temperatura ambiente bajo alta presión, lo que también compacta y alinea la estructura del grano. Luego, el mecanizado CNC corta solo las características que necesitan una tolerancia estricta, como los orificios de los rodamientos, las caras de sellado, las roscas y las referencias de montaje. La pieza terminada mantiene la resistencia del metal formado y necesita mucho menos mecanizado que una pieza cortada completamente a partir de una barra. Muchos proyectos utilizan forja en frío de aluminio como primer paso exactamente por esta razón.
Ventajas sobre el CNC puro
- Menor desperdicio de materia prima, lo que reduce el costo unitario para volúmenes medianos y altos.
- Mayor resistencia y estructura más densa heredadas del paso de conformado en frío.
- Tiempo CNC concentrado en las pocas superficies que realmente lo requieren
Ventajas sobre la fundición a presión
En comparación con la fundición a presión, el aluminio formado en frío evita la porosidad y normalmente ofrece un mejor rendimiento ante la fatiga. Esto lo hace muy adecuado para carcasas estancas y soportes de carga. La fundición a presión sigue siendo una opción sólida para geometrías intrincadas y de paredes delgadas en un volumen muy alto, y las dos rutas se comparan con más profundidad en un artículo separado sobre extrusión en frío y fundición a presión para aluminio.
La ruta híbrida tiene más sentido cuando el cuerpo principal es relativamente simple, la pieza requiere buena resistencia mecánica, sólo unas pocas características necesitan mecanizado de precisión y el volumen anual es lo suficientemente alto como para amortizar las herramientas de conformado.
Elegir el proceso adecuado para su pieza
La selección del proceso es más sencilla cuando se parte del volumen, la geometría y la distribución de tolerancias. Las tres rutas siguientes cubren la mayoría de los proyectos de aluminio.
Elija mecanizado CNC puro cuando
El proyecto es un prototipo o una ejecución de bajo volumen, los cambios de diseño son frecuentes, la geometría es muy compleja o se necesita una tolerancia estricta en casi todas las superficies.
Elija extrusión en frío más CNC cuando
El cuerpo principal es relativamente simple, sólo algunas características necesitan un mecanizado de precisión, la pieza debe soportar una carga mecánica significativa y el volumen de producción justifica las herramientas de conformado.
Elija la fundición a presión cuando
El volumen es muy alto, la pieza tiene paredes delgadas y una geometría moldeable compleja, y los requisitos mecánicos son más moderados que exigentes.
Muchos desacuerdos sobre el proceso provienen de prioridades poco claras. Si el dibujo exige tolerancia en todas partes, el mecanizado puro suele ser la respuesta honesta. Si exige fuerza y precisión en una pequeña cantidad de funciones, la ruta híbrida suele ser la más eficiente.
Aplicaciones típicas para piezas de precisión de aluminio CNC personalizadas
Los siguientes sectores dependen en gran medida del aluminio mecanizado porque combinan precisión, peso ligero y un tratamiento superficial fiable.
- Soportes de sensores automotrices y pequeños componentes estructurales que deben mantener la alineación bajo vibración.
- Gabinetes para electrónica y comunicaciones que requieren un montaje preciso y una buena distribución del calor.
- Accesorios para equipos de automatización, guías y piezas de interfaz de movimiento.
- Componentes de precisión médicos y de instrumentación donde la estabilidad dimensional es crítica
- Pequeñas piezas de aluminio no críticas relacionadas con el sector aeroespacial, como soportes y cubiertas.
Consejos prácticos a la hora de adquirir componentes de aluminio mecanizados
Una solicitud de cotización clara ahorra tiempo a ambas partes. Las siguientes comprobaciones ayudan a los compradores e ingenieros a evitar costosas sorpresas.
- Confirme el grado de aleación de aluminio, los requisitos de tolerancia y los estándares de inspección antes de cotizar, ya que cada uno afecta el costo y el tiempo de entrega.
- Aclare los requisitos de tratamiento de superficies y resistencia a la corrosión, incluido el color, el espesor y los límites de conductividad después del acabado.
- Comunique el volumen de pedido esperado con anticipación, para que el proveedor pueda recomendar CNC puro o una solución de extrusión en frío más CNC para lograr un mejor equilibrio entre costos y plazos de entrega.
- Verificar la capacidad de la fábrica, incluida la cantidad de centros CNC, la gama de ejes de mecanizado y el equipo de inspección de calidad disponible.
- Solicite un informe de inspección del primer artículo para piezas de precisión críticas antes de aprobar la producción en masa.
Conclusión
Los componentes de aleación de aluminio mecanizados por CNC ofrecen una precisión y una flexibilidad de diseño inigualables, especialmente para prototipos, volúmenes reducidos y piezas con geometría compleja. Su precisión, opciones de acabado y material libre de defectos los convierten en una opción confiable para aplicaciones exigentes.
Para volúmenes medianos y altos con un cuerpo principal más simple, una extrusión en frío más una ruta híbrida CNC a menudo ofrece mejor resistencia, menor desperdicio y un costo unitario más competitivo. La elección correcta depende del volumen, la geometría y de dónde realmente se necesita una tolerancia estricta. Si comparte sus dibujos CAD y los volúmenes esperados, una revisión del proceso puede aclarar qué ruta se adapta mejor a su proyecto y cómo debería ser una cotización realista.
Preguntas frecuentes
P1: ¿Qué tolerancia pueden alcanzar las piezas de aluminio CNC?
La tolerancia de producción típica en características críticas es de alrededor de 0,01 mm. Las dimensiones cortas y estables se pueden mantener más ajustadas en un entorno controlado, mientras que las superficies no críticas generalmente se especifican más sueltas para mantener bajos los costos.
P2: ¿Es el aluminio CNC más resistente que el aluminio fundido a presión?
En general, el material forjado a partir de barras o material moldeado ofrece una resistencia más uniforme y una mejor resistencia a la fatiga que el material fundido a presión, porque no contiene porosidad. La resistencia real aún depende de la aleación y del tratamiento térmico, así que compare grados y condiciones específicos.
P3: ¿Cuál es la diferencia entre el mecanizado CNC y la extrusión en frío de piezas de aluminio?
La extrusión en frío da forma al metal a temperatura ambiente forzándolo a través de un troquel, formando la geometría principal con muy poco desperdicio. El mecanizado CNC elimina material para crear la forma final y es mejor para funciones de precisión y volúmenes más bajos. Muchos proyectos utilizan ambos en secuencia.
P4: ¿Se puede combinar la extrusión en frío con el mecanizado CNC?
Sí. La extrusión en frío crea una forma casi neta y luego el mecanizado CNC termina superficies críticas como orificios, caras de sellado y roscas. Esta combinación reduce el desperdicio de material y el tiempo de mecanizado mientras mantiene la precisión donde se requiere.

-
Número de teléfono
+86-0572-2210226Número de teléfono
+86-13819283977 +86-13655726561 +86-13567228000Dirección
Edificio B, Parque Industrial de Innovación y Emprendimiento, No. 288, Yansan Road, Ciudad de Huzhou, Provincia de Zhejiang, ChinaCódigo QR
-
Enlaces rápidos
Inicio Productos Sobre nosotros Capacidades Industrias Noticias Contáctenos -
Explorar
Carcasa de cámara de aluminio del vehículo Extrusión en frío de aluminio Piezas de forja en frío de aluminio -
no dude en contactarnos