
Noticias de la industria
 Oct 16, 2026
 Publicado por Administrador
Por qué el aluminio extruido en frío lidera el diseño de carcasas de cámaras ADAS: materiales, procesos y guía de selección
Una cámara orientada hacia adelante en un vehículo moderno se encuentra detrás del parabrisas, desde donde se enfrenta a noches heladas, tableros de instrumentos calentados por el sol, vibraciones constantes, rocío de la carretera y sal. La carcasa alrededor de su lente y sensor de imagen debe mantener estable la alineación óptica en todas estas condiciones. Cuando falla, los síntomas aparecen como detección borrosa, calibración desviada o niebla de humedad dentro de la lente, y cada uno de estos puede debilitar la función de asistencia al conductor que admite la cámara.
Esta guía compara los principales materiales y rutas de fabricación de un carcasa de cámara para automóvil , explica dónde encaja cada opción dentro de los sistemas avanzados de asistencia al conductor (ADAS) y brinda a los ingenieros y equipos de compras una lista de verificación práctica para la selección de proveedores. La atención se centra en las técnicas de compensación más que en las afirmaciones de los titulares, porque la elección correcta depende del grado de la cámara, el entorno térmico y el volumen de producción esperado.
Fuente de la imagen: generada por IA solo con fines ilustrativos.
¿Por qué la vivienda importa más de lo que parece?
La carcasa es la referencia mecánica de todo el módulo de la cámara. Los elementos de la lente se colocan dentro de ventanas de alineación medidas en decenas de micrómetros, y el sensor de imagen debe permanecer paralelo al eje óptico en todo el rango de temperatura de funcionamiento. Un pequeño desplazamiento en el asiento de la lente cambia el enfoque y el campo de visión, lo que a su vez afecta la precisión con la que los algoritmos posteriores detectan las marcas de carril, los peatones y otros vehículos.
Los diseñadores también tienen que gestionar el calor generado por el sensor y el procesador, la humedad que se condensa en las superficies ópticas frías y las cargas de montaje transmitidas a través del soporte del parabrisas. Debido a que la carcasa se encuentra entre todas estas fuerzas, su material y ruta de fabricación determinan cuánto margen tiene realmente el diseño óptico.
Requisitos básicos de rendimiento
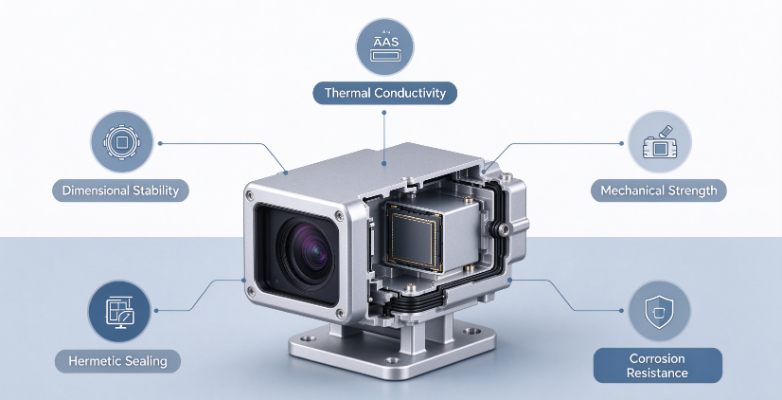
La mayoría de los programas evalúan una vivienda en función de cinco áreas de desempeño. Cada área tiene un efecto directo sobre la calidad de la imagen o la confiabilidad del campo, por lo que las compensaciones deben hacerse de manera deliberada y no por defecto.
- Estabilidad dimensional. El asiento de la lente y la referencia del sensor deben mantener su posición después de ciclos térmicos repetidos, porque la deriva se traduce directamente en un error de calibración.
- Conductividad térmica. El calor del sensor necesita un camino eficiente lejos de la óptica; De lo contrario, la corriente oscura aumenta y el ruido de la imagen aumenta en los días cálidos.
- Resistencia mecanica y vida a fatiga. La carcasa debe resistir vibraciones, impactos de escombros de la carretera y fatiga a largo plazo causada por la tensión continua del montaje.
- Sellado hermético y resistencia a la corrosión. Las juntas y las uniones soldadas deben mantener la humedad alejada durante toda la vida útil del vehículo, incluida la exposición a la sal de la carretera y a los lavados de autos.
- Cumplimiento del sistema de calidad. Los programas en serie normalmente requieren un sistema de gestión de calidad automotriz, trazabilidad de lotes, un envío de PPAP y tasas de defectos muy bajas en partes medidas por millón.
La ponderación de estos requisitos cambia con la solicitud. Una cámara de visión trasera puede priorizar el costo y el embalaje, mientras que un sensor orientado hacia adelante utilizado para frenado de emergencia necesita un comportamiento térmico y un rendimiento de sellado excelente porque sus consecuencias de falla son más graves.
Opciones de materiales para carcasas de cámaras.
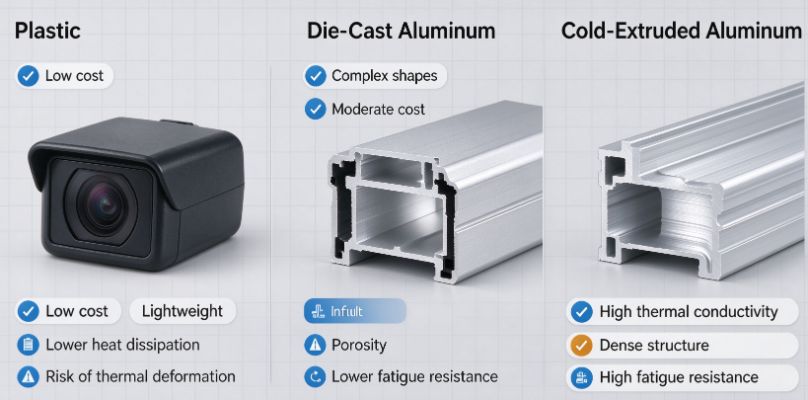
La elección del material establece el límite superior del rendimiento térmico y estructural antes de tomar cualquier decisión de fabricación. La siguiente tabla resume las cuatro opciones que se consideran con mayor frecuencia para los recintos de las cámaras.
| Material y ruta | Conductividad térmica | Riesgo de sellado | Aplicación típica |
|---|---|---|---|
| Plástico de ingeniería (PBT o PC-ABS) | muy bajo | bajo a moderado | Cámaras de visión trasera de nivel básico |
| Aluminio fundido a presión (ADC12 o A380) | moderado | Riesgo de alta porosidad | Viviendas de gama media económica |
| Aluminio extruido en frío 6061 | bueno | Bajo | Viviendas estructuralmente cargadas de grado medio a alto |
| Aluminio extruido en frío 1070 | muy alto | muy bajo | Cámaras delanteras de alta calidad que necesitan difusión de calor. |
Plásticos de Ingeniería (PBT y PC-ABS)
Las carcasas de plástico ofrecen un bajo costo de herramientas, un peso ligero y la libertad de crear formas externas complejas. Funcionan bien para cámaras de menor calidad donde el diseño óptico tolera un aumento moderado de temperatura. Las principales limitaciones son la mala conductividad térmica, que atrapa el calor cerca del sensor, y la fluencia a temperaturas elevadas, que pueden desplazar lentamente el asiento de la lente durante la vida útil del vehículo.
- Ventajas: bajo costo unitario, geometría compleja, fácil integración de funciones de montaje
- Limitaciones: mala difusión del calor, fluencia baja temperatura sostenida, rigidez limitada
Aluminio fundido a presión (ADC12 y A380)
La fundición a presión es atractiva para volúmenes medianos a altos porque produce rápidamente formas casi netas. Sin embargo, la rápida solidificación del aluminio fundido a menudo deja porosidad interna y contracción. En una carcasa óptica sellada, estos huecos pueden convertirse en vías de fuga y la estructura de grano discontinuo reduce el rendimiento de fatiga bajo vibración. Algunos programas aceptan piezas fundidas con tratamientos secundarios, pero la carga de validación del sellado es sustancialmente mayor.
Aluminio Forjado para Extrusión en Frío (1070 y 6061)
El aluminio forjado comienza como una pieza sólida que se forma mediante extrusión en frío, que deforma plásticamente el metal sin fundirlo. El resultado es un flujo de grano continuo que sigue la forma de la pieza y una estructura de pared densa y casi libre de poros. La aleación 1070 ofrece una conductividad térmica muy alta, lo que la convierte en un fuerte candidato para cámaras frontales que deben distribuir el calor del sensor de manera eficiente y pueden soldarse con láser para ensamblajes herméticos. La aleación 6061 proporciona mayor resistencia y es adecuada para carcasas que soportan cargas de montaje más grandes o necesitan más rigidez estructural.
La mejor opción para ADAS de alta calidad. Paredes densas y sin poros Flujo continuo de grano
Comportamiento térmico comparado
La conductividad térmica es a menudo la primera propiedad que examinan los ingenieros al comparar los materiales de la carcasa, porque determina la rapidez con la que mueve el calor se desde el sensor a la superficie exterior. El siguiente cuadro muestra valores típicos de temperatura ambiente para los materiales discutidos anteriormente. Los valores reales varían según el temperamento de la aleación, el tratamiento térmico y la geometría de la pared, por lo que se debe confirmar con los datos del proveedor.
La brecha entre el aluminio forjado y el plástico de ingeniería es de aproximadamente tres órdenes de magnitud, razón por la cual las carcasas de plástico dependen de vías térmicas a través de PCB de cobre o disipadores de calor externos. El aluminio fundido ofrece una mejora significativa con respecto al plástico, pero su porosidad puede reducir el rendimiento térmico efectivo a nivel local. El 1070 extruido en frío proporciona la ruta de calor más directa, lo que ayuda a mantener estable la temperatura del sensor bajo luz solar constante y una alta carga del procesador.
Fuente de la imagen: generada por IA solo con fines ilustrativos.
Procesos de fabricación de carcasas de cámaras de aluminio.
Tres rutas de fabricación dominan la producción de carcasas de cámaras de aluminio. Cada uno tiene un perfil distinto de costo, precisión, calidad metalúrgica y tiempo de entrega, y la mejor opción depende de cómo el programa equilibra esos factores.
Fundición a presión de alta presión
Se inyecta aluminio fundido en una matriz de acero a alta presión, produciendo carcasas complejas de una sola vez. Los tiempos de ciclo son cortos y los costos unitarios caen rápidamente con el volumen. Los principales inconvenientes son la porosidad del gas y la contracción, las opciones limitadas de tratamiento térmico porque el gas atrapado se expande a alta temperatura y la necesidad de realizar pruebas de fugas en cada pieza. Para una carcasa óptica sellada, estos inconvenientes generalmente superan la ventaja de costos una vez que el programa va más allá de las cámaras de nivel básico.
Mecanizado CNC completo a partir de palanquilla sólida.
El mecanizado de una carcasa a partir de barras sólidas ofrece un excelente control dimensional y evita por completo los defectos de fundición. La desventaja es el desperdicio de material, que puede exceder la mitad del tocho original, junto con tiempos de ciclo prolongados y un mayor costo por pieza. El mecanizado completo tiene sentido para prototipos, volúmenes muy bajos o características extremadamente ajustadas, pero resulta difícil de justificar para la producción en serie.
Extrusión en frío más mecanizado CNC secundario
Esta ruta combina los beneficios metalúrgicos del conformado en frío con la precisión del mecanizado dirigido. El proceso generalmente sigue la secuencia que se muestra a continuación.
- Preparación de palanquilla. Los trozos de aluminio forjado se cortan y recocen hasta alcanzar una condición inicial constante, lo que estabiliza la fuerza de formación y el comportamiento del grano.
- frío extrusion. La babosa se forma a temperatura ambiente en una taza o cuerpo casi neto. El flujo continuo de grano creado aquí le da a la pared su fuerza y densidad.
- CNC de precisión. Sólo se mecanizan las características críticas, como el asiento de la lente, la referencia del sensor y la ranura de sellado, lo que mantiene baja la eliminación de material y los costos bajo control.
- Tratamiento y limpieza de superficies. La limpieza ultrasónica elimina los residuos del mecanizado y el anodizado añade resistencia a la corrosión y una superficie estable para adhesivos o juntas.
- Inspección final. Cada pieza se verifica para detectar fugas, dimensiones críticas y condiciones de la superficie, y la trazabilidad se registra a nivel de lote.
Los principales beneficios son una resistencia y una densidad superiores a las de la fundición a presión, un comportamiento térmico estable de la pared densa y una estructura de costos que se adapta bien a volúmenes medianos y altos. En comparación con el mecanizado completo, el rendimiento del material es mucho mejor y el plazo de entrega es más corto para la producción en serie. Para muchos programas ADAS, un bien controlado carcasa de aluminio extruido en frío Ofrece la combinación más equilibrada de rendimiento y capacidad de fabricación.
Ejemplo aplicado: selección de una ruta para una cámara delantera
Considere un programa de cámaras orientadas hacia adelante planificado en varios cientos de millas de unidades por año, con el requisito de rendimiento de sellado en ciclos de temperatura y niebla salina. En la fase piloto inicial, una carcasa de fundición pasó la inspección dimensional, pero mostró fugas intermitentes durante la verificación de helio posterior a la prueba, y la causa principal se remonta a una microporosidad cerca de una ranura de junta. El retrabajo mediante impregnación y detección de fugas agregó costos adicionales y amplió el cronograma de validación.
Cuando el programa cambió a un cuerpo 1070 extruido en frío con una ranura de sellada mecanizada, las fallas por fugas desaparecieron en la misma secuencia de prueba y el perfil térmico en el sensor mejoró notable bajo una operación sostenida de alta carga.
La lección no es que la fundición a presión sea inadecuada en todos los casos, sino que los requisitos de sellado y la carga térmica deben impulsar la selección de la ruta antes de tomar decisiones sobre las herramientas. Revisar la decisión al final del programa es mucho más costoso que establecer el requisito correctamente al principio.
Lista de verificación de selección para ingenieros y compradores
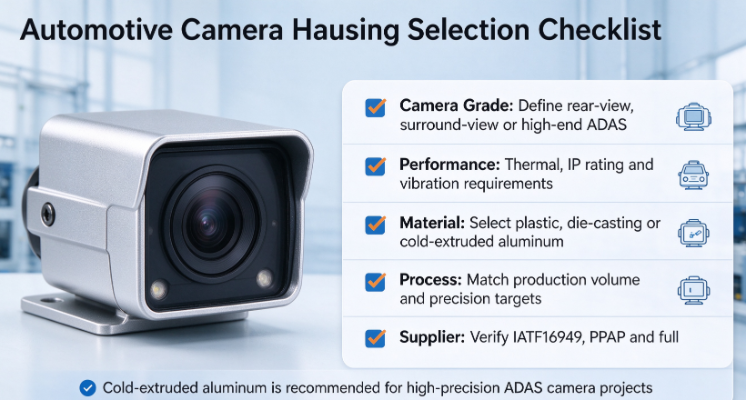
Una revisión estructurada ayuda a los equipos a evitar sorpresas costosas. Los siguientes cinco pasos se pueden aplicar durante la selección de conceptos y la calificación de proveedores.
- Defina el grado de la cámara. Aclare si la carcasa cumple una función de vista trasera, vista envolvente o delantera de alto grado, ya que esto establece la línea de base térmica y de sellado.
- Establecer objetivos de rendimiento cuantificados. Especifique el rango de temperatura de funcionamiento, el nivel de protección de ingreso, el perfil de vibración y el desplazamiento de lente máximo permitido.
- Haga coincidir la ruta de fabricación con el programa. Elija plástico o fundición a presión para cámaras de entrada económica y considere la extrusión en frío con mecanizado secundario cuando los márgenes térmicos y de sellado sean críticos.
- Auditor al proveedor. Verifique la certificación de gestión de calidad, los certificados de materiales, la capacidad de inspección completa en línea y la experiencia en PPAP.
- Previsualizar los principales riesgos. Las fugas provocadas por la porosidad, la deformación térmica y la inconsistencia entre lotes deben abordarse en la revisión del diseño en lugar de descubrirse durante la validación.
Errores comunes al adquirir viviendas
Muchos problemas de abastecimiento surgen al centrarse en lo que es más fácil de medir. Los siguientes errores aparecen repetidamente en los programas de la cámara y vale la pena evitarlos.
- Comprobación únicamente de tolerancias de dibujo. Una carcasa puede cumplir con todas las dimensiones del dibujo y aún así fallar debido a huecos internos o discontinuidades de grano que nunca fueron inspeccionadas.
- Ignorando los efectos de los ciclos de temperatura. La reducción dimensional que aparece después de una exposición térmica repetida a menudo pasa desapercibida si la validación cubre solo una temperatura.
- Subestimar la capacidad del proceso. Un proveedor sin trazabilidad de lotes documentada o sin un historial de PPAP puede tener dificultades para aprobar una auditoría de un cliente, incluso con buenos prototipos de piezas.
- Seleccione solo por precio unitario. El menor costo por pieza se puede compensar rápidamente con retrabajos, desechos, exposición a garantías y lanzamientos retrasados.
Nuestra capacidad para carcasas de cámaras de aluminio personalizadas.
Para los equipos que desarrollan cámaras orientadas hacia adelante o de visión envolvente, un socio práctico debería combinar la extrusión en frío con el mecanizado de precisión, ofrecer opciones de materiales como 1070 y 6061 y mantener un sistema de calidad alineado con las expectativas automotrices. Las construcciones de muestra, la inspección dimensional completa, las pruebas de fugas y la documentación de PPAP deben pasar sin problemas del prototipo a la producción en serie. Los ingenieros que quieran comparar opciones para su propio programa pueden compartir dibujos y objetivos de rendimiento para una revisión técnica temprana.
Conclusión
Las posiciones de cámara de bajo costo a menudo se pueden cubrir con plástico de ingeniería o aluminio fundido, siempre que los requisitos térmicos y de sellado sean modestos. Las cámaras ADAS de alto rendimiento se benefician más del aluminio extruido en frío, que combina una alta conductividad térmica, paredes densas y un comportamiento estable a la fatiga con la precisión necesaria para la alineación de las lentes. La solución adecuada depende del tipo de cámara, el perfil ambiental y el volumen de producción, y una decisión temprana y estructurada protege tanto el rendimiento como el cronograma. Para obtener una visión más profunda de las opciones personalizadas, revise la carcasa de cámara de aluminio alcance y analice sus requisitos con un equipo técnico.
Fuente de la imagen: generada por IA solo con fines ilustrativos.
Preguntas frecuentes
P1: ¿Es práctica la extrusión en frío para proyectos de carcasas de cámaras ADAS de bajo volumen?
Puede serlo, aunque la economía dependa de la geometría de la pieza y de la inversión en herramientas. Los programas de bajo volumen a menudo combinan un cuerpo extruido estándar con características mecanizadas, lo que simplifica el uso de herramientas y al mismo tiempo ofrece la estructura de grano y el rendimiento de sellado de una ruta en serie.
P2: ¿Qué tratamientos de superficie están disponibles para las carcasas de cámaras de aluminio?
Las opciones comunes incluyen anodizado para resistencia a la corrosión y estabilidad de la superficie, seguido de sellado o recubrimiento cuando sea necesario. La elección de la superficie debe confirmarse con el método de sellado, ya que las juntas, los adhesivos y las soldaduras láser tienen requisitos diferentes en cuanto al estado de la superficie.
P3: ¿Qué tolerancias se pueden alcanzar en un asiento de lente con extrusión en frío y CNC?
El asiento de la lente y la referencia del sensor normalmente se producen mediante mecanizado de precisión, por lo que la tolerancia alcanzable se rige por el proceso de mecanizado y no por la extrusión en sí. Las ventanas de alineación de decenas de micrómetros son un objetivo típico para los módulos orientados hacia adelante, y el valor final debe acordarse durante la revisión del diseño en función de la pila óptica.

-
Número de teléfono
+86-0572-2210226Número de teléfono
+86-13819283977 +86-13655726561 +86-13567228000Dirección
Edificio B, Parque Industrial de Innovación y Emprendimiento, No. 288, Yansan Road, Ciudad de Huzhou, Provincia de Zhejiang, ChinaCódigo QR
-
Enlaces rápidos
Inicio Productos Sobre nosotros Capacidades Industrias Noticias Contáctenos -
Explorar
Carcasa de cámara de aluminio del vehículo Extrusión en frío de aluminio Piezas de forja en frío de aluminio -
no dude en contactarnos