
Noticias de la industria
 Oct 09, 2026
 Publicado por Administrador
Extrusión en frío versus fundición a presión de aluminio: ¿Qué proceso ofrece mejores piezas de precisión?
Por qué la elección del proceso da forma a piezas de aluminio de precisión
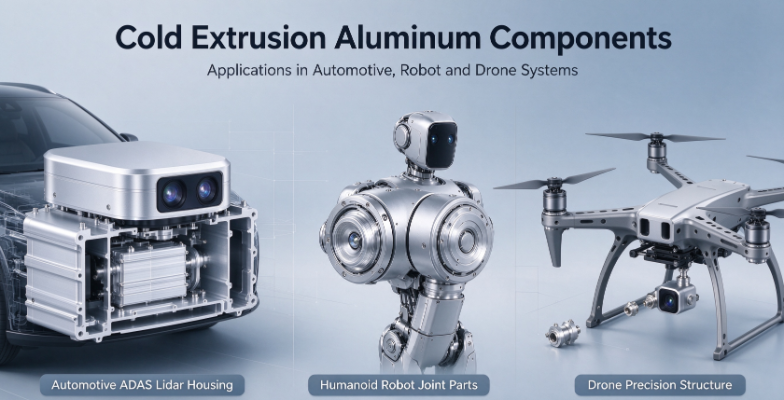
Los ingenieros que diseñan sensores de asistencia al conductor, carcasas lidar, articulaciones de robots humanoides y estructuras de drones enfrentan el mismo desafío. El componente de aluminio en el centro del sistema debe mantener dimensiones ajustadas, resistir vibraciones durante años y comportarse de manera idéntica desde la primera unidad hasta la diezmilésima. La ruta de fabricación elegida al principio de un proyecto a menudo decide si esos objetivos son alcanzables sin un costoso rediseño posterior.
Dos procesos dominan estas discusiones: la fundición a presión tradicional y la extrusión en frío. Ambos pueden producir formas complejas en volumen, pero difieren marcadamente en estructura interna, rendimiento mecánico, control dimensional y los problemas que crean cuando se los empuja más allá de su zona de confort. Los compradores que los tratan como intercambiables a menudo descubren la diferencia sólo después de que aparecen fallas en el campo o desechos en la línea de producción.
Esta guía compara los dos procesos desde una perspectiva de ingeniería y compras. Explica cómo cada uno forma el metal, dónde funciona mejor, cómo se ve realmente el panorama de costos y cómo escribir una especificación que un proveedor capaz pueda cumplir. Las ventajas y desventajas se presentan abiertamente, incluidas las situaciones en las que la fundición a presión sigue siendo la opción más inteligente.
Cómo cada proceso forma el metal
La forma más clara de comprender la brecha de rendimiento es observar el estado físico del metal durante el conformado. En la fundición a presión, el aluminio se funde y se introduce en un molde de acero bajo alta presión. En la extrusión en frío, un tocho sólido se empuja a través de una matriz a temperatura ambiente o cerca de ella. Esa única diferencia da forma a casi todo lo que sigue.
Aluminio fundido a presión
El aluminio fundido llena la cavidad rápidamente, lo que hace que la fundición a presión sea eficiente para carcasas complejas de paredes delgadas. El problema es lo que sucede durante el llenado y la solidificación. El aire atrapado en la masa fundida y los gases liberados a medida que el metal se enfría forman porosidad de gas, y la contracción forma huecos donde las secciones gruesas se congelan por última vez. Incluso los procesos bien controlados dejan cierta discontinuidad interna, y esos vacíos son más comunes en las secciones más pesadas de la pieza.
- El metal fundido se inyecta en una matriz de acero a alta velocidad y presión.
- El metal se enfría y solidifica, a menudo en unos segundos para las piezas pequeñas.
- La pieza fundida se expulsa y se recorta y luego, a menudo, se mecaniza en caras críticas.
- Las pruebas o inspecciones de fugas detectan piezas con huecos internos.
Aluminio de extrusión en frío
La extrusión en frío funciona sobre material sólido, por lo que no hay etapa líquida ni contracción por solidificación. El tocho se comprime y se fuerza a pasar a través de una matriz moldeada, y el metal fluye plásticamente para tomar la forma de la matriz. Este flujo plástico tiende a cerrar las discontinuidades internas y alinea la estructura del grano a lo largo de la dirección del flujo del metal, lo que mejora la resistencia en las direcciones más importantes para los componentes cargados.
- Se carga una pieza cortada de aluminio forjado en las herramientas de la prensa.
- La prensa fuerza el tocho a través de la matriz, dando forma a paredes, protuberancias y cavidades.
- La pieza formada se recorta y, a veces, se alivia la tensión o se trata térmicamente.
- El mecanizado CNC termina solo las características que necesitan precisión final.
Lado a lado: principales diferencias de rendimiento
Los equipos de adquisiciones suelen comparar procesos en cinco dimensiones: densidad estructural, resistencia y vida a fatiga, precisión dimensional con acabado superficial, comportamiento térmico y consistencia del lote. La siguiente tabla resume los resultados típicos. Los resultados reales dependen de la aleación, la geometría, la calidad de las herramientas y los estándares de inspección.
| Criterios | Aluminio fundido a presión | Aluminio de extrusión en frío |
|---|---|---|
| Estructura interna | Posible porosidad del gas y contracción. | Discontinuidades cerradas y completamente densas. |
| Resistencia a la fatiga | Moderado, sensible a los huecos. | Alto, adecuado para cargas cíclicas |
| ductilidad | A menudo limitado | Generalmente más alto |
| Rugosidad de la superficie formada | Comúnmente alrededor de 1,6 a 3,2 micrómetros Ra | Comúnmente alrededor de 0,8 a 1,6 micrómetros Ra |
| Banda de tolerancia crítica | A menudo 0,1 mm o más sin mecanizado | A menudo 0,05 mm o mejor en características formadas |
| Idoneidad para la soldadura láser | Limitado por la porosidad | Resultados de soldadura fuertes y consistentes |
| Consistencia del lote | Varía con la deriva del proceso. | Estable over long runs |
Densidad y rendimiento sin poros
La densidad es la base de la mayoría de las otras diferencias. La porosidad del gas en las piezas fundidas a presión no siempre es visible en la superficie, lo que la convierte en un riesgo oculto. Una carcasa puede pasar una verificación visual y aún tener fugas bajo presión, o puede agrietarse después de unos miles de ciclos térmicos porque hay un vacío cerca de una ruta de carga. Las piezas extruidas en frío evitan por completo la transición de líquido a sólido, por lo que estas discontinuidades internas son raras. Esto es más importante para las carcasas de sensores selladas y cualquier pieza que se vaya a soldar con láser, porque la calidad de la soldadura depende en gran medida de lo que se encuentra debajo de la superficie.
Resistencia a la fuerza y la fatiga
Los componentes de las articulaciones de robots y los entornos de chasis de vehículos rara vez fallan debido a una sola sobrecarga. Fallan debido a millones de pequeñas inversiones de tensión que lentamente inician grietas en los puntos débiles. Debido a que la extrusión en frío produce una estructura densa con flujo de grano direccional, el rendimiento ante la fatiga es generalmente más fuerte, especialmente en filetes, nervaduras delgadas y protuberancias. Las piezas fundidas a presión pueden lograr una excelente resistencia estática, pero su menor ductilidad y sensibilidad a los huecos internos pueden acortar la vida de fatiga bajo vibración.
Precisión dimensional y calidad superficial
Las piezas fundidas se encogen a medida que se enfrían y las herramientas deben compensar ese movimiento. Lograr tolerancias estrictas generalmente significa agregar mecanizado CNC a caras, orificios y características de montaje críticas. La extrusión en frío forma piezas más cercanas a las dimensiones finales y produce superficies más suaves, por lo que menos características necesitan mecanizado secundario. Menos pasos de mecanizado significan menos eventos de manipulación, menos errores de fijación y un mejor ajuste del ensamblaje.
Comportamiento térmico y consistencia del lote
La gestión térmica es fundamental para los módulos lidar y las carcasas de sensores, donde el calor de los componentes electrónicos debe llegar a la carcasa exterior sin crear puntos calientes. Una pared densa y sin huecos conduce el calor de manera más predecible que una pared con poros dispersos, que pueden interrumpir el flujo de calor de manera desigual. Durante los ciclos de producción, la deriva del proceso en la fundición a presión puede cambiar los niveles de porosidad de un turno a otro. La extrusión en frío tiende a mantener una producción más estable, lo que reduce la carga de trabajo de inspección entrante y ayuda a que las tasas de defectos se mantengan bajas con el tiempo.
Descripción visual de las dos rutas de producción
El siguiente diagrama muestra la secuencia de pasos en cada ruta. La principal diferencia reside en la etapa intermedia: en un caso el metal líquido se solidifica, en el otro el tocho sólido fluye plásticamente.
Escenarios de aplicación: dónde encaja cada proceso
Ninguno de los procesos es universalmente mejor. La elección correcta depende de la función de la pieza, las cargas que soporta, los requisitos de sellado y soldadura y el volumen de producción. La siguiente guía refleja una práctica común de la industria en lugar de una regla fija, y la revisión de ingeniería debe confirmar cada caso.
Donde la fundición a presión sigue siendo una buena elección
- Carcasas de baja precisión donde la tolerancia dimensional es generosa y la apariencia de la superficie importa más que la integridad interna.
- Cubiertas y carcasas no estructurales que soportan poca carga y no requieren sellado bajo presión.
- Geometría muy compleja de paredes delgadas en un gran volumen donde el costo de herramientas por pieza es el factor dominante.
- Los proyectos en los que el diseño aún está cambiando y las iteraciones rápidas de las herramientas son más importantes que los datos de fatiga a largo plazo.
Donde la extrusión en frío ofrece claras ventajas
- Carcasas Lidar y cuerpos de cámaras para automóviles que deben permanecer sellados y dimensionalmente estables a través de ciclos de temperatura.
- Piezas estructurales de robots humanoides que experimentan un movimiento alternativo continuo y deben resistir el agrietamiento por fatiga.
- Componentes de drones que transportan altas cargas dinámicas donde el peso y la confiabilidad son importantes.
- Piezas que requieren soldadura láser o alta estanqueidad, donde un material base denso mejora la consistencia de la soldadura.
Imagen de costos: precio unitario versus costo total
Una suposición común sostiene que la fundición a presión siempre es más barata. Esto es cierto para el precio unitario de una pieza simple en un volumen muy alto, pero el costo total incluye desechos, retrabajo, inspección, mecanizado secundario, devoluciones en campo y el tiempo de ingeniería dedicado a resolver problemas de calidad. Un precio de cotización más bajo puede convertirse en la opción más cara una vez que se cuentan estos costos ocultos.
La extrusión en frío normalmente requiere una mayor inversión inicial en herramientas y una configuración más cuidadosa de la palanquilla y la prensa. Su fortaleza radica en el rendimiento y la previsibilidad. Cuando se rechazan menos piezas, se necesitan menos operaciones de mecanizado y la producción se mantiene constante en todos los turnos, el costo por pieza buena puede compararse favorablemente a lo largo de la vida útil de un programa. Los compradores deben solicitar estimaciones del costo total de propiedad en lugar de comparar únicamente cotizaciones de unidades.
Consejos de diseño para especificar piezas de precisión de aluminio
Cualquiera que sea la ruta que elija, una especificación clara reduce el riesgo. Los dibujos que describen la función, no solo la geometría, ayudan a los proveedores a recomendar el proceso correcto y detectar problemas con anticipación. Equipos que trabajan con una persona confiable. piezas de aluminio de extrusión en frío El proveedor suele sacar el máximo provecho de las primeras revisiones de diseño.
- Identifique qué características soportan carga, sellan o conducen calor y márquelas como críticas en el dibujo.
- Especifique las transiciones del espesor de la pared con cuidado para evitar la concentración de tensiones en cambios bruscos.
- Defina la rugosidad de la superficie solo donde sea importante, como las caras de sellado y los asientos de los rodamientos.
- Indique el método de inspección para la integridad interna, como pruebas de fugas o seccionamiento de muestras.
- Proporcione el volumen de producción esperado y el pronóstico anual para que el proveedor pueda planificar las herramientas y la capacidad.
- Acuerde un plan de inspección del primer artículo y criterios de aceptación antes de lanzar las herramientas.
Errores comunes que se deben evitar
- Ajustar cada tolerancia al mismo valor, lo que impulsa el costo sin mejorar la función.
- Ignorar las cargas de fatiga durante el diseño y comprobar únicamente la resistencia estática.
- Dejar abierta la elección del proceso sin brindarle al proveedor los requisitos de desempeño que lo respaldan.
Qué buscar en un proveedor de aluminio de precisión
El conocimiento del proceso es sólo una parte del panorama. Un proveedor que produce componentes de aluminio de precisión para industrias exigentes debería poder demostrar control en toda la cadena, desde la palanquilla hasta la pieza terminada. La siguiente lista de verificación ayuda a los compradores a evaluar la capacidad antes de comprometerse con un proyecto.
- Experiencia con extrusión en frío y mecanizado CNC como un flujo de trabajo integrado en lugar de pasos subcontratados separados.
- Capacidad de inspección documentada, incluida la medición dimensional, comprobaciones de superficie y pruebas de integridad interna.
- Procesos de limpieza y tratamiento superficial adecuados para conjuntos sellados o soldados.
- Voluntad de revisar dibujos, sugerir ajustes de diseño y admitir programas OEM y ODM personalizados.
- Registros claros de control de procesos que muestran cómo se mantiene la coherencia de los lotes durante largos ciclos de producción.
Conclusión: hacer coincidir el proceso con el objetivo de rendimiento
Para piezas de precisión que deben permanecer densas, dimensionalmente estables y resistentes a la fatiga durante una larga vida útil, la extrusión en frío ofrece ventajas estructurales que la fundición a presión difícilmente puede igualar. La fundición a presión todavía gana su lugar en aplicaciones más simples, de menor estrés y de gran volumen, donde su velocidad y economía de herramientas tienen sentido. La mejor decisión comienza con la función de la pieza en lugar del nombre del proceso.
Si su próximo proyecto involucra carcasas de sensores, estructuras de robots o componentes de drones, comparta los dibujos y los requisitos de rendimiento con anticipación. Una revisión detallada de la geometría, las cargas y las necesidades de sellado mostrará qué ruta encaja, y la verificación de muestras lo confirmará antes de que comience la producción total.
Preguntas frecuentes
P1: ¿La extrusión en frío es siempre más cara que la fundición a presión?
No necesariamente. La extrusión en frío generalmente requiere mayores costos iniciales de herramientas y configuración, pero puede reducir el costo total cuando se desechan menos piezas, se necesitan menos pasos de mecanizado y los retornos de campo disminuyen. Comparar el costo total de propiedad brinda una imagen más precisa que comparar únicamente los precios unitarios.
P2: ¿Se pueden utilizar piezas de aluminio fundido a presión en carcasas selladas o impermeables?
Sí, con un diseño, control de procesos y pruebas de fugas adecuados. Sin embargo, la porosidad interna en secciones más gruesas puede crear vías de fuga que son difíciles de detectar visualmente. Para carcasas con estrictos requisitos de sellado, un material base denso a menudo reduce este riesgo y mejora la consistencia.
P3: ¿Por qué es importante la resistencia a la fatiga para las piezas de robots y drones?
Estas piezas sufren cargas repetidas durante el movimiento y la vibración. Las grietas por fatiga generalmente comienzan en pequeños defectos o concentraciones de tensión y crecen lentamente a lo largo de muchos ciclos. Una estructura de grano densa y alineada direccionalmente ayuda a retrasar la iniciación de grietas, lo que extiende la vida útil en condiciones de movimiento continuo.
P4: ¿Qué tolerancia puede lograr la extrusión en frío en características críticas?
En muchas características formadas, se pueden lograr tolerancias de alrededor de 0,05 mm o mejores, dependiendo de la geometría, el material y la condición de las herramientas. El mecanizado final puede refinar características que necesitan un control aún más estricto. Una conversación temprana con el proveedor ayuda a establecer tolerancias realistas para cada característica.
P5: ¿Cómo decido qué proceso especificar para un nuevo diseño?
Comience enumerando los requisitos funcionales: cargas, sellado, soldadura, transferencia de calor y volumen esperado. Si la pieza es estructural, sellada o crítica por fatiga, la extrusión en frío merece una evaluación seria. Si la pieza es simple, no crítica y se produce en un volumen muy alto con tolerancias generosas, la fundición a presión puede ser más económica. Las pruebas de muestra en ambas rutas pueden confirmar la elección.

-
Número de teléfono
+86-0572-2210226Número de teléfono
+86-13819283977 +86-13655726561 +86-13567228000Dirección
Edificio B, Parque Industrial de Innovación y Emprendimiento, No. 288, Yansan Road, Ciudad de Huzhou, Provincia de Zhejiang, ChinaCódigo QR
-
Enlaces rápidos
Inicio Productos Sobre nosotros Capacidades Industrias Noticias Contáctenos -
Explorar
Carcasa de cámara de aluminio del vehículo Extrusión en frío de aluminio Piezas de forja en frío de aluminio -
no dude en contactarnos