
Noticias de la industria
 Oct 01, 2026
 Publicado por Administrador
Por qué las carcasas de aluminio deciden si el sensor de su automóvil sobrevive a la carretera
Por qué la carcasa de un sensor es una decisión de ingeniería, no un detalle del embalaje
Un módulo de cámara que se desalinea dos píxeles, una unidad de radar que se sobrecalienta en una carretera de verano, una carcasa LiDAR que se empaña después de un lavado a presión: estas no son fallas de sensores. Son fracasos habitacionales. Cuando la plataforma de un vehículo alcanza la validación, el recinto ya ha fijado la ruta térmica, el dato óptico, la integridad del sello y el presupuesto de corrosión para los próximos quince años.
Los vehículos modernos llevan una población cada vez mayor de sensores. Las unidades de cámara, radar, LiDAR, ultrasonidos y sensores ambientales imponen exigencias diferentes a la carcasa que las protege. Un sensor óptico se preocupa por la planitud y el paralelismo. Un módulo de radar se preocupa por la estabilidad dimensional a través de la temperatura. Una unidad LiDAR se ocupa de la extracción de calor de un paquete pequeño y caliente. Todos ellos se preocupan por la humedad, el polvo, la sal y las vibraciones.
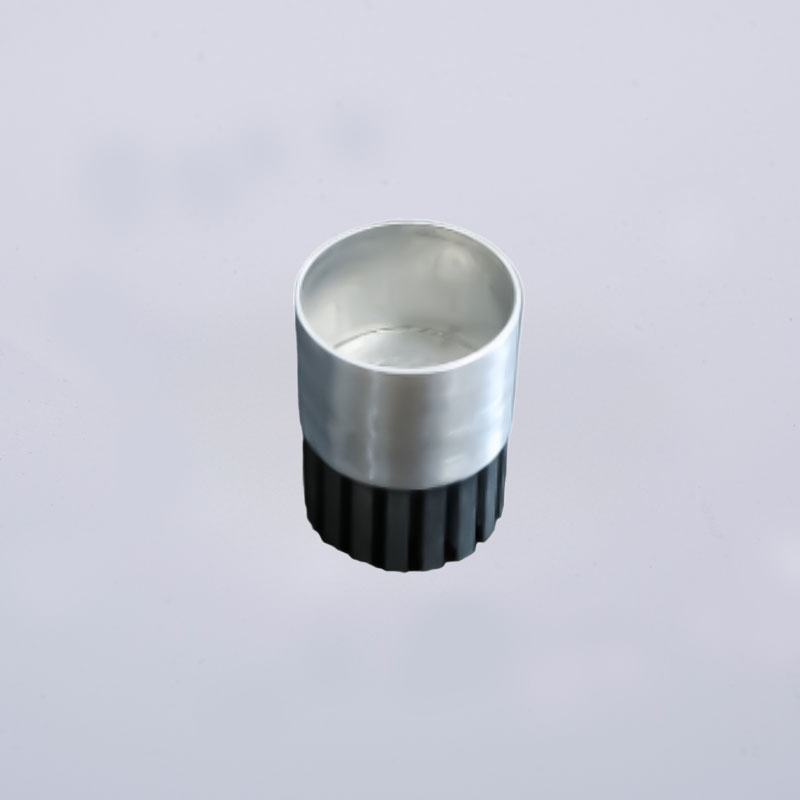
El aluminio se ha convertido en la respuesta predeterminada para la mayoría de estos gabinetes, y por una buena razón. Ofrece una relación resistencia-peso que el acero no puede igualar, conductividad térmica en el rango de 200 a 230 W/m·K, resistencia a la corrosión natural a través de su capa pasiva de óxido y total compatibilidad con anodizado, recubrimiento en polvo y soldadura láser. El trabajo de ingeniería interesante no está en la elección del aluminio. esta en elegir cual aluminio, producido cual manera, sostenido a cual tolerancias.
Esta guía analiza seis factores de selección en el orden en que tienden a aparecer en un programa real: material, tolerancia y ajuste, gestión térmica, protección de ingreso, tratamiento de superficie y cadena de suministro. Cada sección incluye las preguntas que vale la pena hacerle a un socio fabricante antes de cortar las herramientas.
La compensación central
Cada decisión sobre vivienda negocia la masa con la rigidez, la tolerancia con el costo y el rendimiento térmico con la capacidad de fabricación. No existe una especificación universalmente correcta, sólo una especificación que coincida con los modos de falla del sensor.
factores 1: Selección de materiales en todo el espectro de aleaciones de aluminio
La aleación determina la resistencia, la conductividad térmica, el comportamiento a la corrosión, la soldabilidad y qué tan bien se anodizará la superficie. Una elección incorrecta se manifiesta más tarde como hilos pelados, un punto caliente que nunca se disipa o un acabado que se ve moteado después del recubrimiento.
| aleación | Perfil de propiedad típico | La mejor opción para carcasas de sensores |
|---|---|---|
| Al1070 | Alta pureza, muy alta conductividad térmica, excelente soldabilidad láser. | Carcasas herméticamente selladas, módulos térmicos críticos |
| 6061 | Buena resistencia, excelente resistencia a la corrosión, soldable. | Carcasas estructurales, soportes de montaje. |
| 6063 | Excelente extrudabilidad, superficie lisa tal como se formó. | Perfiles complejos, cuerpos disipadores de calor integrados |
| 7075 | Muy alta resistencia, resistente a la fatiga. | Soportes para cargas elevadas y vibraciones críticas |
Cómo limitar la elección
- Rango de temperatura de funcionamiento y carga térmica máxima
- Ruta de carga mecánica y requisitos de sujetadores.
- Método de sellado, especialmente si se planea soldar con láser.
- Requisitos de acabado y revestimiento de superficies.
- Disponibilidad en la forma requerida de extrusión o forja.
Para paquetes de sensores térmicamente críticos y herméticamente sellados, con frecuencia se especifican aleaciones de alta pureza como Al1070 porque combinan la dispersión del calor con una soldadura láser confiable. Para soportes estructurales que también actúan como disipadores de calor, 6061 o 6063 generalmente ofrecen un mejor equilibrio entre costo y maquinabilidad. Los puntos de montaje con fuertes vibraciones empujan hacia 7075.
Factor 2: Tolerancia dimensional y ajuste
Una carcasa de sensor realiza dos trabajos de precisión a la vez. Ubica componentes ópticos o electromagnéticos entre sí y cierra un sello contra el medio ambiente. Ambos trabajos son problemas de tolerancia.
| Clase de característica | Requisito típico | Proceso que lo entrega |
|---|---|---|
| Dimensiones generales | más o menos 0,1 mm | Extrusión en frío o fundición a presión. |
| Características críticas | más o menos 0,02 mm | Acabado CNC después del conformado. |
| Superficies de montaje óptico | Planitud y paralelismo en el rango de micras. | CNC de precisión con verificación CMM |
Por qué el proceso de encofrado fija el techo
La extrusión en frío produce formas casi netas con buena precisión dimensional y una estructura de grano densa. Luego, el mecanizado CNC lleva las características críticas a la tolerancia final sin alterar la geometría general. La combinación es lo que permite que una carcasa sea estructuralmente sólida y ópticamente precisa al mismo tiempo.
La verificación es parte de la especificación
- Coordinar la inspección de la máquina de medición para determinar el punto de referencia y la posición.
- Comparadores ópticos para comprobar perfiles.
- Perfilometría de superficie para planitud y rugosidad.
- Registros de inspección documentados para la estabilidad de PPM
Regla practica
Especifique tolerancias estrictas sólo cuando el sensor realmente las necesite. Cada micrón de precisión adicional agrega tiempo de mecanizado, y el tiempo de mecanizado es la palanca de costos más controlable del programa.
Factor 3: disipación de calor y gestión térmica
Los módulos de cámara, radar y LiDAR generan calor continuamente durante el funcionamiento. El aumento de temperatura degrada la precisión, acelera el envejecimiento de los componentes e introduce una deriva térmica que ninguna rutina de calibración puede compensar por completo. La carcasa es el intercambiador de calor principal.
Principios de diseño térmico
- Maximice la superficie exterior para convección
- Mantenga una ruta de calor ininterrumpida desde la fuente hasta la pared exterior.
- Evitar la porosidad interna, que actúa como barrera térmica.
- Haga coincidir la geometría y la orientación de las aletas con la dirección del flujo de aire
- Elija tratamientos superficiales que no aíslen la vivienda.
Impacto del proceso en el rendimiento térmico
La extrusión en frío produce una estructura densa, esencialmente libre de poros. Debido a que el calor debe viajar a través del metal sólido, la eliminación de la porosidad preserva un camino térmico ininterrumpido. En pruebas comparativas, las carcasas de aluminio extruido en frío han demostrado un rendimiento térmico hasta 2,36 veces mejor que las carcasas de fundición a presión equivalentes, en gran parte porque la fundición a presión introduce porosidad de gas que interrumpe la conducción.
| Característica de diseño | Beneficio Térmico |
|---|---|
| Aletas de disipador de calor integradas | Aumenta la superficie convectiva |
| Almohadillas térmicas o rellenos de huecos | Cierra los espacios de aire entre el componente y la pared. |
| Superficie de montaje del chasis | Proporciona una vía de conducción secundaria. |
| Recubrimientos finos y conductores | Preserva la transferencia de calor en la superficie. |
Factor 4: Estrategia de sellado y protección de ingreso
Un sensor exterior detecta lluvia, rocío en la carretera, polvo, sal y ciclos repetidos de temperatura. La protección de ingreso es lo que mantiene el interior seco y limpio durante la vida útil del vehículo.
| Calificación | Nivel de protección | Posición típica del sensor |
|---|---|---|
| IP67 | Hermético al polvo, protegido contra inmersión temporal | Unidades de cámara y radar montadas en el cuerpo |
| IP68 | Hermético al polvo, protegido contra inmersión continua | Módulos bajos o expuestos |
| IP69K | Protegido contra lavados a alta presión y alta temperatura. | Sensores para vehículos comerciales y todoterreno. |
Métodos de sellado y sus requisitos de alojamiento.
- Ranuras para juntas tóricas: Requieren dimensiones de ranura precisas y superficies de sellado suaves.
- Canales de juntas: Necesita una profundidad de canal y un acabado superficial consistentes
- Soldadura láser: Requiere una aleación soldable de alta pureza y superficies de contacto limpias.
- Soldadura ultrasónica: Depende de directores de energía controlados y consistencia del material.
- Unión adhesiva: sensible a la contaminación y rugosidad de la superficie
La estanqueidad a la presión comienza con el material. Para empezar, una estructura libre de poros no tiene una ruta de fuga, razón por la cual a menudo se especifica la extrusión en frío para las carcasas de sensores selladas. La limpieza ultrasónica antes de sellar o unir elimina aceites y partículas que de otro modo crearían un canal o una línea de unión débil.
Información de sellado
La mayoría de las fugas de campo se remontan a la interfaz, no al material a granel. La geometría de las ranuras, la rugosidad de la superficie y la limpieza merecen tanta atención como las especificaciones de la aleación.
Factor 5: Tratamiento superficial y resistencia a la corrosión
Las carcasas exteriores enfrentan niebla salina, productos químicos de la carretera, exposición a los rayos ultravioleta y ciclos térmicos. El tratamiento de la superficie proporciona resistencia a la corrosión, resistencia al desgaste y la calidad de apariencia que ahora requieren los módulos de sensores visibles.
| Tratamiento | Características | Cuándo especificar |
|---|---|---|
| Anodizado | Capa gruesa de óxido duro, excelente resistencia a la corrosión, opciones de color | Carcasas exteriores que necesitan durabilidad y apariencia. |
| Recubrimiento en polvo | Acabado grueso y duradero, amplia gama de colores, buena protección contra la corrosión | Cubiertas y soportes visibles |
| Recubrimiento de conversión | Delgado, conductor, bueno para conexión a tierra. | Interfaces que requieren continuidad eléctrica |
| Marcado láser | Identificación y trazabilidad permanentes | Numeración de piezas y seguimiento de lotes. |
Criterios de selección
- Severidad de la exposición ambiental y vida útil esperada.
- Requisitos de apariencia y color.
- Necesidad de conductividad eléctrica o aislamiento.
- Disponibilidad de costos y procesos.
El acabado de la superficie antes del recubrimiento es más importante de lo que la mayoría de los equipos esperan. Una menor rugosidad mejora la adhesión del recubrimiento y produce una apariencia final más uniforme. La extrusión en frío ofrece una excelente superficie tal como se formó, lo que reduce el trabajo de preparación necesario antes del anodizado o el recubrimiento en polvo.
Factor 6: plazo de entrega, capacidad y confiabilidad de la cadena de suministro
Los ciclos de desarrollo automotriz se comprimen. Una vivienda que llega tarde retrasa la validación, el PPAP y el inicio de la producción, independientemente de lo bien que esté hecha.
Adónde va realmente el tiempo de entrega
- Diseño y fabricación de herramientas.
- Muestreo y aprobación del primer artículo.
- Programación de producción y adquisición de materiales.
- Cola de tratamiento de superficies
- Inspección, embalaje y envío.
Preguntas sobre capacidad que vale la pena hacer
- ¿Cuántas líneas de extrusión hay disponibles y en qué rango de tonelaje?
- ¿Cuál es la capacidad unitaria anual?
- ¿El mecanizado CNC se realiza internamente?
- ¿El anodizado y el recubrimiento en polvo se realizan internamente?
- ¿Puede el proveedor pasar del prototipo a la producción en masa sin recalificación?
La integración vertical es el predictor más fuerte de la confiabilidad del cronograma. Cuando la extrusión, la extrusión en frío, el mecanizado CNC y el tratamiento de superficies se reúnen bajo un mismo techo, las transferencias desaparecen, los ciclos de retroalimentación de calidad se acortan y la programación se detiene dependiendo de las colas de terceros. Las asociaciones a largo plazo para accesorios de plástico y acero inoxidable simplifican aún más el abastecimiento de un conjunto de sensor completo.
Información sobre la cadena de suministro
Pregunte por cifras de capacidad, no por afirmaciones de capacidad. La producción unitaria anual, el recuento de líneas y el rango de tonelaje son verificables. Las declaraciones generales sobre ser un fabricante de servicio completo no lo son.
Lista de verificación de selección para carcasas de sensores de aluminio personalizadas
| Factor | Pregunta para hacer | lo bueno que parece |
|---|---|---|
| Materiales | ¿Qué aleación equilibra las necesidades térmicas, mecánicas y de corrosión? | Aleación de alta pureza para uso térmico y de soldadura, 6061 o 6063 para estructuras |
| Tolerancia | ¿Qué tolerancias requieren la alineación y el sellado ópticos? | 0,1 mm en general, 0,02 mm en características críticas |
| Térmica | ¿Cuál es la carga de calor y la ruta térmica requerida? | Denso, pore-free wall with integrated fins |
| Clasificación IP | ¿Qué método de clasificación y sellado se aplica? | Material libre de poros, interfaces limpias, soldadura o sello validado |
| Superficie | ¿Qué exposición y apariencia se requieren? | Anodizado or powder coating matched to environment |
| Plazo de entrega | ¿Cuál es el cronograma desde la congelación del diseño hasta el SOP? | Capacidad integrada de extrusión, CNC y acabado |
| Calidad | ¿Qué objetivo y documentación de PPM se requieren? | Inspección documentada, datos CMM, PPM consistentes |
Extrusión en frío de aluminio versus fundición a presión para carcasas de sensores
Esta comparación aparece en casi todos los programas de alojamiento de sensores y la respuesta depende de qué modo de falla es más importante.
| Atributo | Extrusión en frío | fundición a presión |
|---|---|---|
| Porosidad interna | Esencialmente libre de poros | La porosidad del gas es común. |
| Térmica path | Ininterrumpido, hasta 2,36 veces mejor en pruebas comparativas | Interrumpido por poros e inclusiones. |
| Estanqueidad a la presión | Excelente, sin vías de fuga. | Requiere impregnación o sellado en algunos casos. |
| Precisión dimensional | Bien formado, excelente después del CNC | Bueno para geometría compleja |
| Mejor ajuste | Carcasas selladas para sensores térmicos críticos | Geometrías complejas de paredes delgadas con menor demanda térmica |
Cuando un sensor debe estar sellado herméticamente o debe desprender una cantidad significativa de calor, la extrusión en frío tiene una ventaja estructural que ningún proceso posterior puede recuperar por completo. Cuando domina la complejidad de la geometría y la carga térmica es modesta, la fundición a presión sigue siendo competitiva.
Preguntas frecuentes
P1: ¿Qué aleación de aluminio es mejor para la carcasa de un sensor de automóvil?
No existe una única aleación que sea la mejor. Las aleaciones de alta pureza como Al1070 son adecuadas para carcasas termocríticas y soldadas con láser. 6061 y 6063 se adaptan a carcasas estructurales y perfiles extruidos complejos. 7075 se adapta a soportes de alta carga o vibraciones críticas. La elección correcta depende de la temperatura de funcionamiento, la carga mecánica, el método de sellado y los requisitos de acabado de la superficie.
P2: ¿Qué tolerancia se puede lograr de manera realista en la carcasa de un sensor?
Las dimensiones generales suelen mantenerse en aproximadamente 0,1 mm después de la extrusión en frío o la fundición a presión. Las características críticas pueden alcanzar aproximadamente 0,02 mm con acabado CNC. Las superficies de montaje óptico a menudo requieren planitud y paralelismo en el rango de micras, verificado mediante inspección CMM.
P3: ¿Por qué la extrusión en frío supera térmicamente a la fundición a presión?
La fundición a presión introduce porosidad de gas en el metal. La porosidad interrumpe el camino de conducción y crea puntos calientes locales. La extrusión en frío produce una estructura densa, esencialmente libre de poros, por lo que el calor viaja a través del metal sólido. Las pruebas comparativas han demostrado un rendimiento térmico hasta 2,36 veces mejor para carcasas extruidas en frío.
P4: ¿A qué clasificación IP debe aspirar una carcasa de sensor exterior para automóvil?
IP67 es común para unidades de cámara y radar montadas en el cuerpo. IP68 se aplica a módulos de montaje bajo o expuestos continuamente. IP69K se especifica cuando se produce un lavado a alta presión y alta temperatura, como en vehículos comerciales y aplicaciones fuera de carretera.
P5: ¿El tratamiento de la superficie afecta la disipación de calor?
Sí. Los revestimientos aislantes gruesos añaden resistencia térmica a la superficie. Los recubrimientos de anodización y conversión generalmente son lo suficientemente delgados como para preservar la transferencia de calor, mientras que las capas de recubrimiento en polvo pesado deben evaluarse en función del presupuesto térmico.
P6: ¿Cómo se puede reducir el tiempo de entrega de un nuevo programa de alojamiento de sensores?
Elija un proveedor con extrusión integrada, extrusión en frío, mecanizado CNC y tratamiento de superficies. El control de procesos interno elimina las colas de terceros, acorta el ciclo de muestreo y reduce el riesgo de retrasos en el cronograma entre los pasos del proceso.
P7: ¿Qué se debe incluir en una solicitud de cotización?
Proporcione modelos 3D y dibujos 2D con estrategia de referencia, preferencia de aleación o requisitos de rendimiento, método de sellado, objetivo de clasificación IP, especificación de tratamiento de superficie, volumen anual e hitos de entrega requeridos. La retroalimentación de DFM en la etapa de cotización a menudo evita cambios de herramientas posteriores.
Especificar la vivienda adecuada comienza con las preguntas adecuadas
La carcasa de un sensor es al mismo tiempo un dispositivo térmico, un dispositivo de precisión, una junta y una barrera contra la corrosión. Cada uno de los seis factores anteriores puede convertirse en el limitante según la aplicación. Los equipos que hacen esto bien tienden a ser los que primero definen los modos de falla y luego especifican el material, la tolerancia, el diseño térmico, el sellado, el acabado y la cadena de suministro contra esos modos de falla.
Al evaluar a un socio fabricante, busque la capacidad de proceso integrado en lugar de un catálogo. Extrusión, extrusión en frío, mecanizado CNC, limpieza ultrasónica, tratamiento de superficies e inspección completa bajo un mismo techo es lo que convierte una especificación en una pieza repetible. La misma integración es la que hace piezas de extrusión en frío de aluminio viable para recintos de sensores sellados y térmicamente críticos en volumen de producción.
Envíe los dibujos y los requisitos de rendimiento con antelación. La retroalimentación de DFM en la etapa de cotización es mucho más económica que un cambio de herramientas después del primer artículo.

-
Número de teléfono
+86-0572-2210226Número de teléfono
+86-13819283977 +86-13655726561 +86-13567228000Dirección
Edificio B, Parque Industrial de Innovación y Emprendimiento, No. 288, Yansan Road, Ciudad de Huzhou, Provincia de Zhejiang, ChinaCódigo QR
-
Enlaces rápidos
Inicio Productos Sobre nosotros Capacidades Industrias Noticias Contáctenos -
Explorar
Carcasa de cámara de aluminio del vehículo Extrusión en frío de aluminio Piezas de forja en frío de aluminio -
no dude en contactarnos